


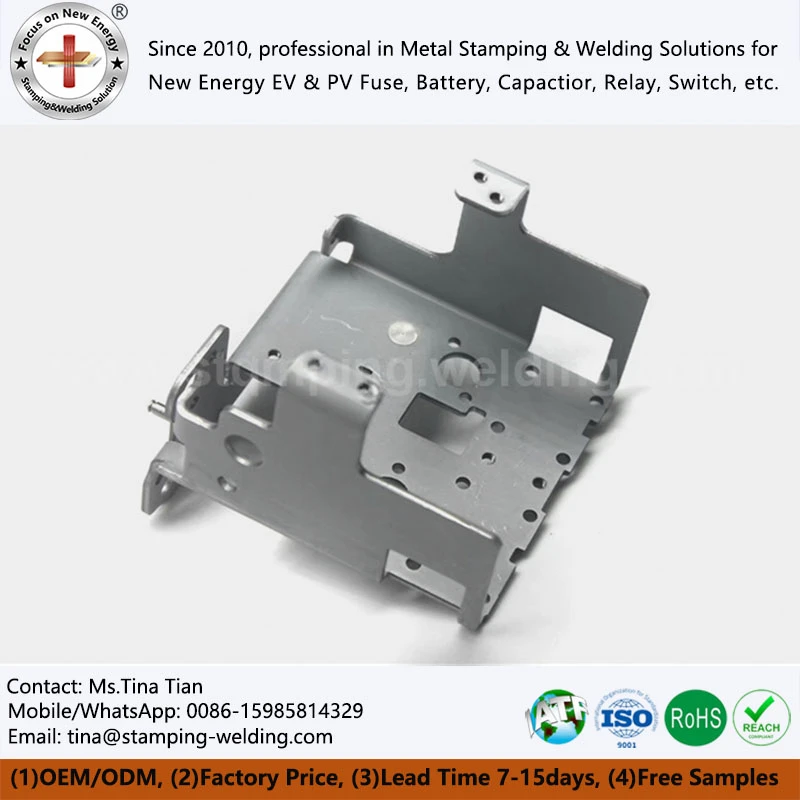

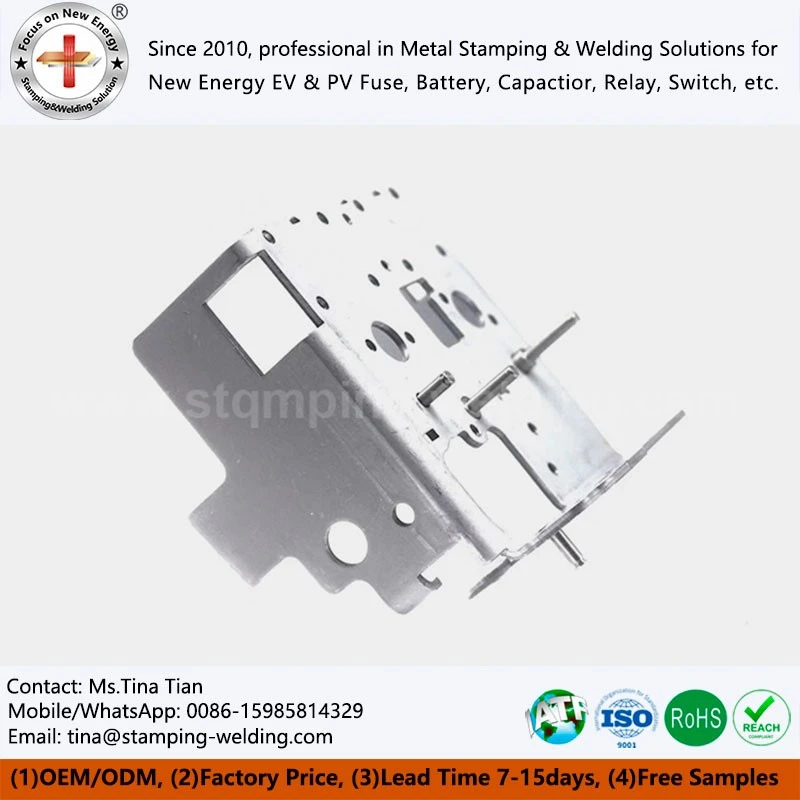
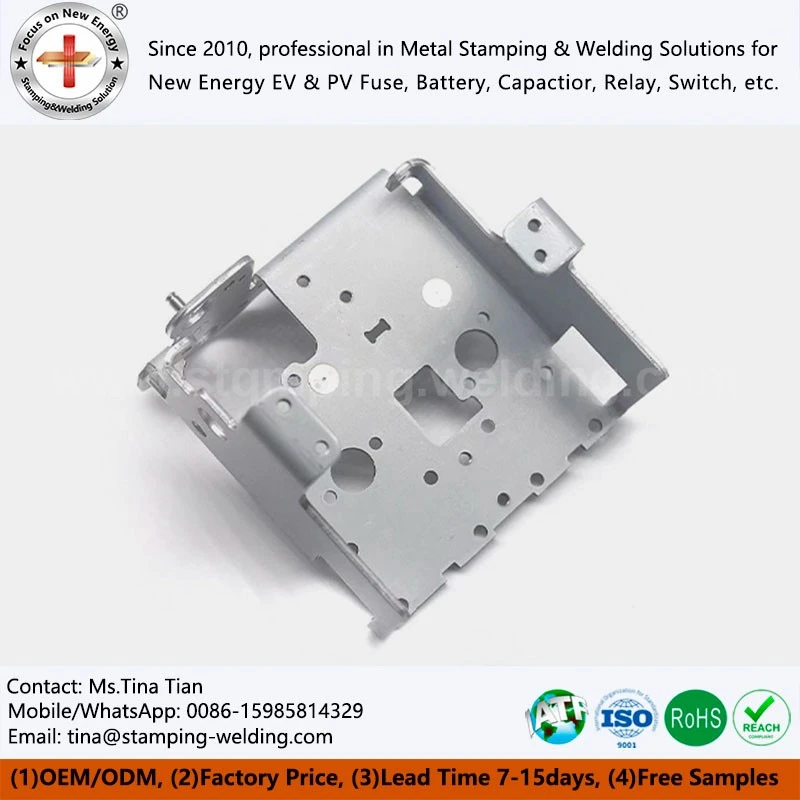
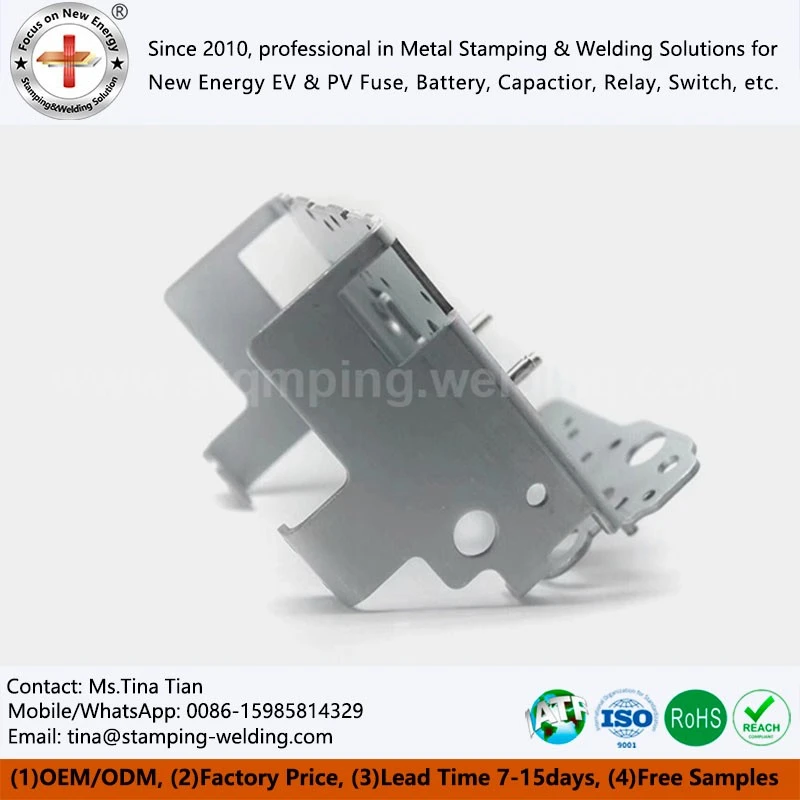
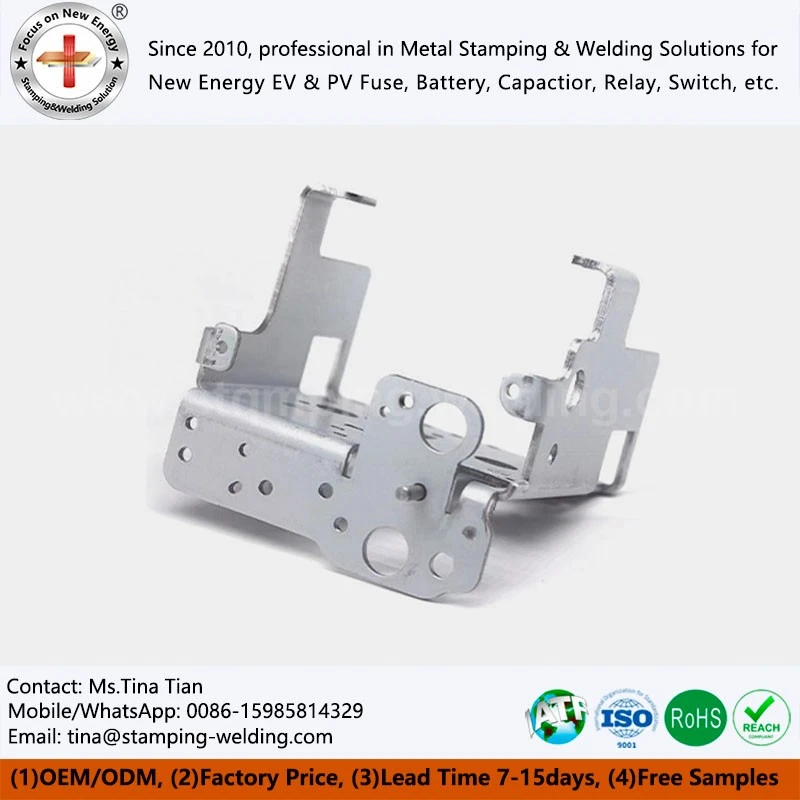
Bahagian Setem Keluli
Dicipta untuk aplikasi automotif, ESS dan kuasa industri, Bahagian Setem Keluli kami menggabungkan-kemuluran lukis dalam dengan kekuatan hasil yang tinggi. Menggunakan pelbagai-tekan mati progresif dan diautomatikkan dalam-pembentukan acuan, kami memberikan toleransi yang ketat, -tepi bebas burr dan salutan anti-karat yang mematuhi ASTM B117-(sehingga 1,000j+ semburan garam). Disokong sepenuhnya oleh pensijilan IATF 16949, pengesahan CMM dan dokumentasi PPAP Tahap 3.
- Penghantaran Cepat
- Jaminan kualiti
- Perkhidmatan Pelanggan 24/7
pengenalan produk
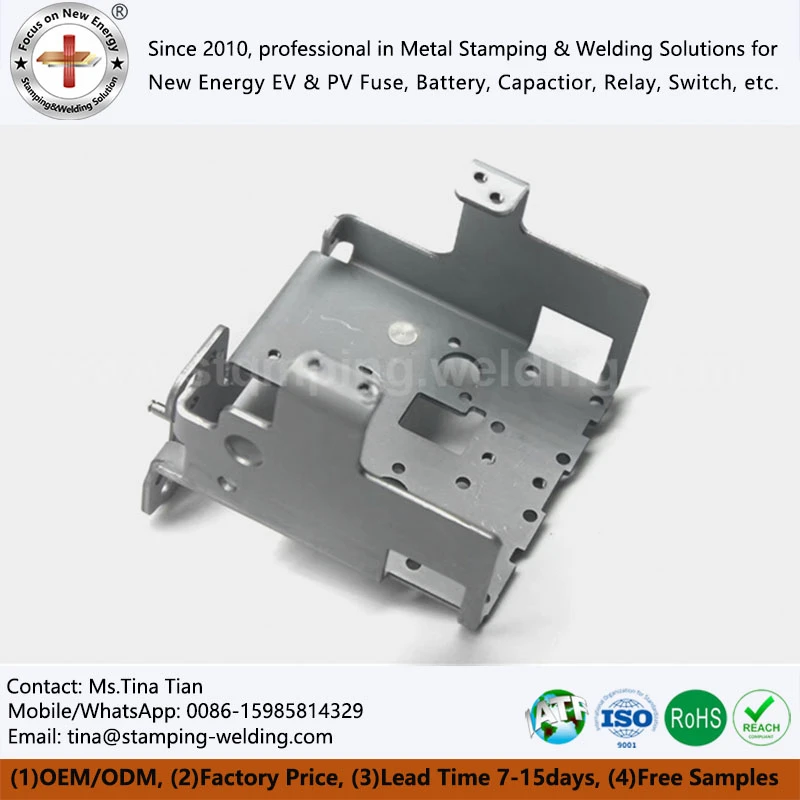
Bahagian Setem Keluli ialah komponen logam lembaran berbentuk ketepatan-yang dihasilkan dengan memotong, menebuk, membengkok, membentuk dan memangkas kepingan logam ke dalam geometri yang ditentukan. Bergantung pada aplikasi, bahan boleh termasuk keluli karbon, keluli tahan karat 304/316, keluli tergalvani dan logam kejuruteraan lain. Bahagian ini biasanya digunakan sebagai kurungan, plat pelekap, klip, terminal, penutup, sokongan struktur dan perkakasan elektrik.
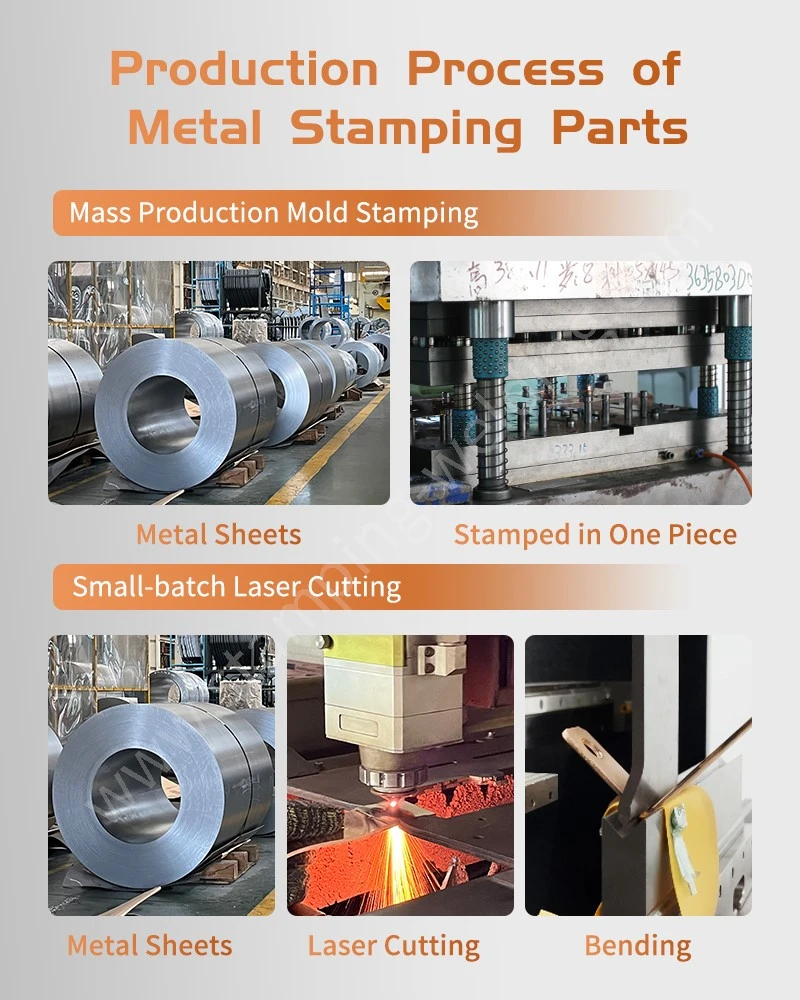
Proses Pembuatan Bahagian Setem Keluli
Stamping Mati Progresif
Paparan berbilang-stesen mengautomasikan torehan, lukisan dalam dan pembentukan, memberikan kadar larian 80 hingga 250 sebatan seminit dengan penjejakan perintis jalur berterusan untuk bahagian pengecapan dan lenturan kepingan logam tersuai.
Penebuk & Pemangkasan Ketepatan
Kelegaan tebuk-hingga-ditentukur dengan ketat berdasarkan gred dan ketebalan bahan, menghasilkan zon kilap bebas burr-yang konsisten sambil menahan retakan-mikro pada tepi yang digunting untuk Pengecapan Lembaran Logam.
Lenturan & Pembentukan Terkawal
Brek tekan CNC berketepatan tinggi-dan stesen lentur sesondol khusus-mengimbangi springback dalam aloi 1/4H, 1/2H dan Full Hard untuk pengecapan logam lukis dalam bergalvani keluli karbon.
Deburring & Penamat Sekunder
Kemasan tong bergetar automatik dan penyahburitan cakera emparan mengeluarkan burr mikro-Setem Logam Precision, menghasilkan jejari tepi yang mematuhi keperluan sempadan dielektrik voltan tinggi-tinggi.
Spesifikasi Teknikal Bahagian Setem Keluli
| Parameter Teknikal | Gred Komersial / Lukisan Dalam (SPCC, DC01, ST12) | Gred Struktur-Kekuatan Tinggi (Q235B, SPHC, Q345B) | Pra-Keluli Bergalvani / Bersalut (SGCC, SECC, DX51D+Z) |
| Julat Ketebalan Bahan | 0.30mm – 4.00mm | 1.00mm – 6.00mm | 0.40mm – 3.50mm |
| Toleransi Menebuk / Menusuk | ±0.015mm hingga ±0.03mm | ±0.02mm hingga ±0.05mm | ±0.015mm hingga ±0.035mm |
| Toleransi Sudut Lentur | ±0.25 darjah hingga ±0.5 darjah | ±0.3 darjah hingga ±0.8 darjah | ±0.3 darjah hingga ±0.5 darjah |
| Kekasaran Permukaan (Tepi Ricih) | Ra Kurang daripada atau sama dengan 0.8μm | Ra Kurang daripada atau sama dengan 1.6μm | Ra Kurang daripada atau sama dengan 0.8μm |
| Kaedah Perlindungan Kakisan | E-Salutan, Salutan Serbuk, Penyaduran Zn/Ni | Panas-Galvanizing, Penyaduran Nikel Zink | Lapisan Zink Pasif, Salutan Anti-Cap Jari |
| Rintangan Semburan Garam (ASTM B117) | 480j hingga 1000j (Berdasarkan spesifikasi penamat) | 720j hingga 1200j (Panas-celup / Zn-Tamat Ni) | 72j hingga 240j (Lapisan pra-piawai) |

Kejuruteraan Ketepatan & Kawalan Kualiti
Penyelenggaraan Alat Ketepatan
Sisipan penebuk haus dan cetakan tinggi{0}}dibuat daripada keluli alat yang dikeraskan (DC53, SKD11) dan dikisar menggunakan dawai ketepatan EDM, memastikan kawalan burr yang konsisten dan pelepasan seragam merentas berjuta-juta pukulan pengecapan untuk Bahagian Setem Keluli.
Ujian Integriti Mekanikal & Struktur
-Mesin ujian tegangan universal dalaman, penguji kekerasan Vickers/Rockwell dan tork-keluar tork mengesahkan kekuatan hasil bahan mentah, integriti lentur dan prestasi pengekalan perkakasan untuk Progressive Die Heavy Metal Stamping.
Pengesahan Rintangan Kakisan
Bilik ujian semburan garam dalam-dalam rumah melakukan ujian semburan garam neutral ASTM B117 berterusan untuk mengesahkan lekatan dan perlindungan penghalang bagi permukaan bersalut elektro-, zink-nikel dan-e.
PPAP & Pematuhan Kualiti Automotif
Pakej Proses Kelulusan Bahagian Pengeluaran Pengecapan Precision Metal Lengkap (PPAP Tahap 3) adalah standard, termasuk PFMEA, Pelan Kawalan, R&R Gage, laporan pemeriksaan reka letak dimensi penuh dan penjejakan keupayaan proses CPK yang berterusan.
Soalan Lazim tentang Steel Stamping Parts
S: Apakah gred keluli karbon yang paling sesuai untuk lukisan dalam berbanding pengecapan struktur berat?
J: Komponen-dilukis dalam, kepungan dan penutup yang dilukis kompleks menggunakan-keluli karbon rendah-gelek sejuk seperti SPCC, DC01 dan ST12 kerana kemuluran dan pemanjangannya yang tinggi. Untuk-beban kurungan struktur, plat pelekap casis dan-pembingkaian industri tugas berat,-gred struktur tergelek panas seperti SPHC, Q235B dan Q345B memberikan kekuatan tegangan dan prestasi hasil yang diperlukan.
S: Bagaimanakah ketebalan bahan mempengaruhi jejari lentur dan jarak lubang-ke-jarak tepi dalamBahagian Setem Keluli?
J: Untuk mengelakkan keretakan jejari-luar dan ubah bentuk tepi semasa tebukan, garis panduan reka bentuk standard memerlukan jejari lentur dalaman sama dengan atau lebih besar daripada ketebalan helaian. Jarak lubang bertindik-ke-tepi harus mengekalkan jarak minimum sekurang-kurangnya dua kali ketebalan bahan untuk mengelakkan pembonjolan dinding setempat dan mengekalkan ketumpukan lubang pelekap.
S: Apakah rawatan permukaan yang memberikan rintangan semburan garam terpanjang untuk bahagian keluli karbon luaran?
J: Untuk persekitaran luar yang keras dan-kelembapan tinggi, penyaduran aloi nikel-zink dan salutan-elektro katodik (salutan E-) memberikan lebih 720 hingga 1,000 jam rintangan semburan garam neutral di bawah piawaian ASTM B117. Galvanisasi elektro-piawai dengan pempasifan trivalen biasanya dipilih untuk penutup elektrik dalaman dan{10}}kurungan struktur persekitaran kering.
S: Bagaimanakah kepingan keluli karbon bergulung sejuk-gelek dan panas-berbeza dalam prestasi pengecapan?
J:-keluli karbon tergelek sejuk (seperti SPCC) memberikan kelicinan permukaan yang unggul, toleransi ketebalan yang lebih ketat dan kebolehbentukan yang sangat baik, menjadikannya sesuai untuk lukisan ketepatan, kurungan terdedah dan komponen toleransi-ketat. Keluli bergulung-panas (seperti SPHC) adalah lebih kos-berkesan untuk pengecapan struktur yang lebih berat tetapi memerlukan penjerukan dan minyak untuk mengeluarkan skala kilang permukaan sebelum membentuk atau menyadur.
S: Apakah kelebihan kejuruteraan utama memilih stamping die progresif untuk komponen keluli karbon?
J: Perkakas die progresif menyatukan -berbilang peringkat tindikan, torehan, syiling dan restriking ke dalam satu kitaran akhbar berterusan. Pendekatan ini menghapuskan kerja perantaraan-dalam-proses pengendalian, mengekalkan kebolehulangan dimensi merentas-larian pengeluaran volum tinggi dan mengurangkan jumlah kos pembuatan komponen.

Hubungi Kami
Serahkan lukisan CAD 2D/3D anda (STEP, IGES, DWG) bersama-sama dengan anggaran volum tahunan dan spesifikasi bahan kepada pasukan kejuruteraan kami. Kami menyediakan penilaian kebolehkilangan DFM yang lengkap, konsep susun atur alat, dan harga kilang terus dalam masa 24 jam.
Cool tags: Bahagian Setem Keluli,Setem Keluli Tersuai,Pengilang Bahagian Setem Keluli,Pembekal Setem Logam OEM,Bahagian Setem Keluli Ketepatan,Setem Die Progresif,Setem Keluli Canai Sejuk,Setem Logam Lembaran Tergalvani,Komponen Kepungan Logam Tercap,Bahagian Setem Keluli Automotif,Bahagian Setem Keluli Automotif,Bahagian Logam Shen Kilang Lentur dan Tebuk


