


Rahsia Kejuruteraan Die Progresif: Mencapai Toleransi ±0.01mm dalam Terminal Tembaga Ketepatan
Oct 03, 2026
Terminal tembaga ketepatan yang memerlukan toleransi dimensi ±0.01mm kurang bergantung pada pemeriksaan akhir berbanding pada seni bina cetakan progresif, kawalan bahan dan-pemantauan proses. Untuk -Volume tinggi Precision Progressive Die Stamping, kelegaan dadu, geometri tebuk karbida,-lentur berbilang peringkat, panduan jalur dan maklum balas penderia mesti direka bentuk sebagai satu sistem terkawal.
Untuk terminal bateri EV, penyambung-elektronik kuasa, komponen geganti dan-sentuh elektrik semasa tinggi, hanyutan dimensi boleh meningkatkan rintangan sentuhan, mengganggu daya pemasangan atau mencipta salah jajaran semasa pemasukan automatik. OEM pengecap kuprum berketepatan tinggi oleh itu perlu mengawal proses pembentukan pada cetakan dan bukannya cuba membetulkan variasi selepas pengecapan.

Ketepatan ±0.01mm Bermula dengan Reka Bentuk Alatan Setem Terminal
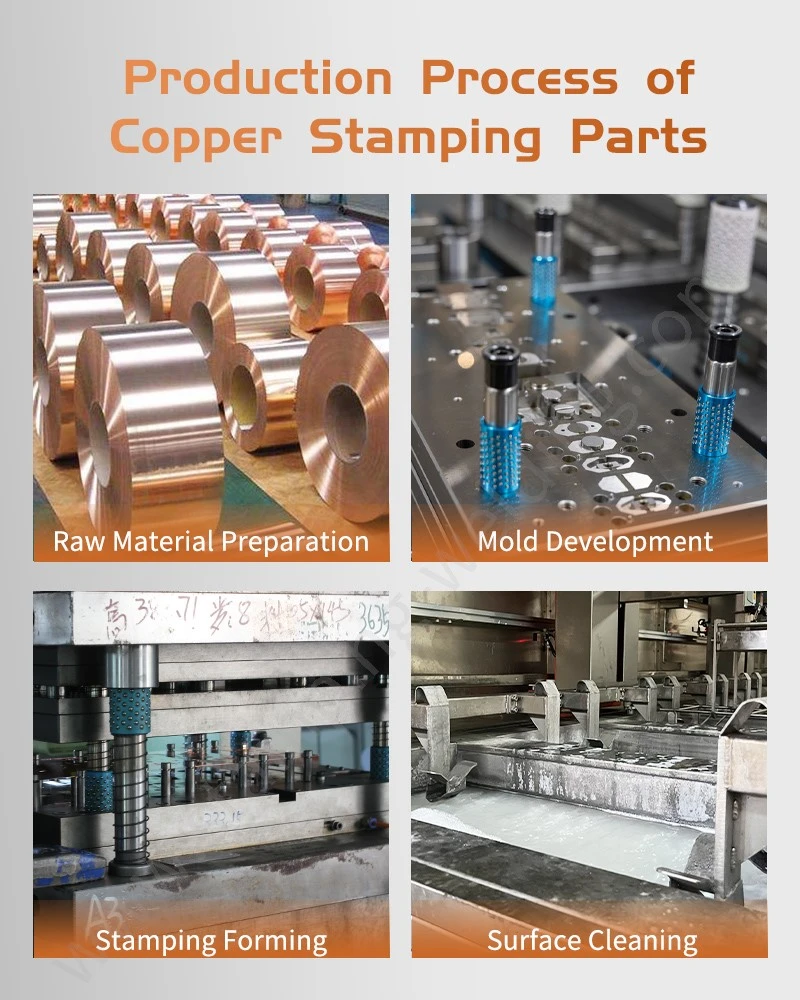
Die progresif menukar stok gegelung menjadi terminal siap melalui operasi tindikan, pengosongan, syiling, pembentukan, lenturan dan{0}}potongan berurutan. Pada toleransi ±0.01 mm, setiap stesen menyumbang kepada timbunan dimensi akhir-naik.
Reka bentuk acuan harus mewujudkan sistem datum tetap sebelum geometri stesen individu dibangunkan. Dimensi fungsian hendaklah merujuk kepada datum jalur yang sama di mana mungkin dan bukannya mengumpul toleransi daripada selekoh atau lubang sebelumnya.
Kawalan datum IATF 16949 untuk pengecapan terminal ±0.01mm
Seni bina datum praktikal memisahkan terminal kepada tiga kumpulan kawalan:
Datum utama: jalur pembawa atau ciri pengesanan mengawal padang jalur.
Datum sekunder: lubang pandu atau ciri bertindik kepersisan-yang mengawal kedudukan membujur.
Datum berfungsi: sesentuh terminal, lubang pelekap atau permukaan mengawan dikawal terhadap keperluan pemasangan.
Untuk pengecapan kuprum berketepatan tinggi-, sasaran proses biasa termasuk:
| Parameter | Sasaran Kejuruteraan | Kawalan Utama |
| Tamat dimensi kritikal | ±0.01mm | Die geometri + CMM |
| Padang jalur | ±0.01–0.02mm | Sistem perintis |
| Diameter lubang | ±0.01mm | Penebuk karbida/pelepasan mati |
| Ketinggian burr | Proses-khusus | Tebuk tepi + kelegaan |
| Sudut bengkok | ± 0.5 darjah atau lebih ketat | Pembentukan berbilang-peringkat |
| Ketebalan bahan | Spesifikasi pembekal | Pemeriksaan masuk |
| Penjajaran mati | Kawalan proses tahap-mikron | Sistem penyelenggaraan + panduan |
| Pengesahan dimensi akhir | CMM | Dokumentasi PPAP Tahap 3 |
Titik kritikal ialah ±0.01mm tidak boleh dianggap sebagai spesifikasi pemeriksaan akhir sahaja. Jika keupayaan proses tidak dapat mengekalkan dimensi semasa pengeluaran berterusan, pengasingan bahagian siap tidak membentuk kawalan proses.
C1100 dan C2680 kelakuan material di bawah kawalan IATF 16949
Terminal tembaga sensitif kepada kedua-dua ketebalan bahan dan sifat mekanikal. Tembaga tulen C1100 menawarkan kekonduksian elektrik yang tinggi, manakala loyang C2680 memberikan kekuatan yang lebih besar dan tingkah laku pembentukan yang berbeza.
| Harta benda | C1100 Kuprum Tulen | C2680 Loyang |
| Kelebihan utama | Kekonduksian elektrik yang tinggi | Kekuatan mekanikal yang lebih tinggi |
| Aplikasi biasa | Terminal semasa-tinggi, antara muka bar bas | Terminal penyambung, sesentuh struktur |
| Membentuk tingkah laku | Kemuluran tinggi; ubah bentuk boleh meningkatkan variasi springback | Kekuatan yang lebih tinggi; daya pembentukan yang lebih besar |
| Kekonduksian | Sehingga lebih kurang 100% IACS bergantung pada keadaan | Lebih rendah daripada tembaga tulen |
| Pertimbangan alatan | Kawalan lekatan dan pedih | Beban pembentukan yang lebih tinggi |
| Keperluan permukaan | Aplikasi sentuhan elektrik mungkin memerlukan penyaduran | Penyaduran timah/nikel yang biasa digunakan |
Pensijilan bahan harus dikaitkan dengan lot gegelung, temper, ketebalan, dan arah pengecapan. Penggantian bahan yang kelihatan sama secara dimensi pada lukisan boleh mengubah daya membentuk dan springback.
Minta Penilaian & Sebut Harga DFM Percuma
Penebuk Karbida dan Keluli Mati SKD11: IATF 16949 Kejuruteraan Hayat Alat
Bahan penebuk secara langsung menjejaskan kestabilan tepi, pembentukan burr, kebolehulangan dimensi dan selang penyelenggaraan. Untuk terminal kuprum yang memerlukan pengeluaran yang lama, pilihan antara SKD11 dan karbida yang dikeraskan hendaklah berdasarkan beban, geometri, keadaan bahan dan kiraan lejang yang dijangkakan.
Tungsten karbida lwn SKD11 untuk pengecapan berketepatan tinggi-
| Bahan Alatan | Ciri-ciri Biasa | Aplikasi Ketepatan | Risiko Utama |
| Tungsten karbida | Kekerasan yang sangat tinggi dan rintangan haus | Tindik halus, slot sempit, lubang kritikal | Rapuh akibat hentaman atau tidak sejajar |
| SKD11 | Kekerasan tinggi, keliatan, kebolehmesinan | Pukulan am, mati, membentuk sisipan | Haus tepi dalam jangka masa panjang |
| Gabungan karbida + SKD11 | Pakai-potongan kalis dengan sokongan yang lebih kuat | Mati progresif volum tinggi- | Memerlukan pemasangan terkawal |
| Keluli alat bersalut | Mengurangkan geseran dan tingkah laku haus yang lebih baik | Pengeluaran-tinggi | Kerosakan salutan jika substrat tidak stabil |
Untuk tindikan terminal yang halus, penebuk karbida boleh mengekalkan kelebihan pemotongan yang lebih tajam berbanding pengeluaran lanjutan. Walau bagaimanapun, karbida tidak boleh dipilih semata-mata kerana ia lebih sukar.
Penebuk karbida yang dijajarkan dengan buruk boleh patah apabila penebuk SKD11 akan berubah bentuk atau haus secara beransur-ansur.
1. Kelegaan die mengawal ketinggian burr dan kestabilan dimensi
Kuprum mempunyai kemuluran yang tinggi dan boleh menghasilkan rollover, burr, atau ubah bentuk sekunder yang tidak diingini apabila kelegaan kurang dipadankan dengan ketebalan bahan.
Pelepasan berkesan bergantung kepada:
Aloi tembaga dan sabar
Ketebalan bahan
Geometri tebuk
Kelajuan pemotongan
Ketinggian burr yang diperlukan
Diameter lubang
Jangka hayat alat
Untuk terminal berketepatan tinggi-, kelegaan cetakan mesti disahkan secara eksperimen dan bukannya disalin daripada jadual peratusan generik.
Percubaan pengeluaran harus dikaitkan:
kelegaan → daya pemotongan → zon patah → ketinggian burr → sisihan dimensi → haus alatan
Ini mewujudkan tetingkap proses yang boleh diukur untuk penyelenggaraan cetakan seterusnya.
2. Struktur sokongan SKD11 mengurangkan risiko keretakan karbida
Sisipan karbida harus disokong secara mekanikal dan bukannya terdedah kepada beban sisi yang tidak terkawal. Dail progresif ketepatan biasanya menggabungkan komponen pemotongan karbida dengan -pemegang keluli alat yang dikeraskan, struktur panduan dan sisipan yang boleh diganti.
Objektifnya bukan sekadar kekerasan maksimum. Objektifnya ialah penghantaran beban terkawal.
Berbilang-Lenturan Peringkat dan Kawalan Springback untuk Terminal ±0.01mm
Lentur selalunya merupakan sumber variasi dimensi terbesar selepas menindik. Terminal boleh meninggalkan stesen pemotongan dalam toleransi dan masih gagal dalam pemeriksaan akhir kerana pemulihan elastik mengubah sudut atau ketinggian fungsinya.
Springback dipengaruhi oleh:
Kekuatan hasil bahan
Tingkah laku keras-kerja
Jejari bengkok
Ketebalan bahan
Arah bijirin
Membentuk sudut
Jejari alat
Bilangan peringkat pembentukan
Tekanan sentuhan
Kehausan alatan
Pembentukan berbilang-peringkat mengurangkan variasi sudut di bawah kawalan IATF 16949
Die progresif berketepatan tinggi-seharusnya mengelak daripada memaksa selekoh teruk ke dalam satu stesen apabila geometri akhir sensitif kepada springback.
Urutan biasa boleh menggunakan:
Pra-pembentukan: wujudkan geometri lentur awal.
Pembentukan pertengahan: tingkatkan sudut lentur semasa mengedarkan ubah bentuk plastik.
Pembentukan penentukuran: wujudkan sudut kefungsian akhir.
Syiling atau restrike: stabilkan permukaan kritikal jika perlu.
Pemeriksaan akhir: sahkan datum berfungsi menggunakan CMM atau tolok khusus.
| Membentuk Strategi | Kawalan Springback | Beban Alat | Kebolehulangan Dimensi |
| Satu{0}}lentur peringkat | Terhad | Beban tempatan yang tinggi | Lebih rendah |
| Dua{0}}lentur peringkat | bertambah baik | Diedarkan | bertambah baik |
| Pembentukan tiga-peringkat | Kawalan yang tinggi | Diedarkan | tinggi |
| Membentuk + sekatan | Sangat tinggi untuk ciri terpilih | Beban akhir yang lebih tinggi | tinggi |
| syiling | Kawalan ubah bentuk tempatan yang kuat | tinggi | Tinggi untuk ciri terkawal |
Bilangan stesen hendaklah ditentukan daripada gelagat dan geometri bahan dan bukannya daripada templat perkakas tetap.
Pampasan bengkok harus dibina ke dalam acuan
Jika terminal memerlukan sudut akhir 90 darjah , penebuk pembentuk tidak semestinya direka bentuk sekitar kedudukan alat 90 darjah nominal.
Proses sebenar mungkin memerlukan-pembentukan, diikuti dengan pemulihan anjal terkawal.
Untuk pengesahan pengeluaran, pasukan kejuruteraan hendaklah merekodkan:
Sudut alat
Sudut setem sebenar
Sudut springback
Banyak bahan
Arah jalur
Strok alat
Kiraan strok pengeluaran
Ini mewujudkan hubungan yang boleh dikesan antara geometri perkakas dan variasi bahagian-yang telah siap.
Dalam-Die Sensors for Real-Kawalan Proses Masa dan PPAP Tahap 3
Die progresif yang beroperasi pada kadar strok yang tinggi tidak boleh bergantung sepenuhnya pada-{1}}pemeriksaan talian. Pukulan yang rosak, komponen yang hilang, ralat penyusuan atau jalur berganda boleh menghasilkan ratusan bahagian yang rosak sebelum pengendali mengesan masalah tersebut.
Penderia dalam-mati menukar keadaan proses yang dipilih kepada isyarat pengeluaran segera.
Penderia-mengawal pengecapan progresif di bawah PPAP Tahap 3
Titik pemantauan biasa termasuk:
Kehadiran material
Kedudukan jalur
Penglibatan juruterbang
Kehadiran sebahagian
Pengesanan salah suapan
Pengesanan bahan berganda
Pukulan pecah
Pengesahan lonjakan
Die overload
Membentuk kedudukan
| Fungsi Sensor | Keadaan Boleh Dikesan | Risiko Pengeluaran jika Tidak Terkawal |
| Penderia jalur | Bahan hilang | Strok kosong |
| Penderia juruterbang | Kedudukan jalur yang salah | Ketidakselarasan lubang/bengkok |
| Penderia bahagian | Bahagian tidak dikeluarkan | Halangan mati |
| Pemantauan tebuk | Kerosakan tumbukan | Burr atau kegagalan dimensi |
| Pemantauan beban | Daya pembentukan yang tidak normal | Kerosakan alatan |
| Pemantauan makanan | Padang yang salah | Silap pendaftaran stesen |
| Pengesanan dua-helaian | Bahan bertindih | Patah tebuk |
Untuk PPAP Tahap 3, strategi penderia harus disambungkan kepada proses FMEA, pelan kawalan, aktiviti MSA dan pengesahan dimensi.
Sensor itu sendiri bukan sistem kualiti. Nilainya datang daripada menghubungkan isyarat kepada pelan tindak balas yang ditentukan.
Keupayaan proses harus disertakan dengan spesifikasi ±0.01mm
Untuk dimensi terminal kritikal, Cp dan Cpk harus dikira daripada data pengeluaran dan bukannya diandaikan daripada larian prototaip.
di mana:
Had spesifikasi atas USL =.
LSL=had spesifikasi yang lebih rendah
μ=min proses
σ=sisihan piawai
Jika spesifikasi ialah ±0.01mm, jumlah lebar toleransi hanya 0.02mm. Perubahan kecil dalam ketebalan bahan, kehausan alatan, penjajaran jalur, atau daya pembentukan boleh menggunakan sebahagian besar tetingkap proses yang tersedia.
Pemeriksaan CMM dan IATF 16949 Kebolehkesanan untuk Setem Tembaga Ketepatan
Mesin pengukur koordinat tidak boleh digunakan hanya sebagai alat penerimaan akhir. Data CMM juga boleh menyokong percubaan mati,-kelulusan pertama, penyelenggaraan pencegahan dan pengesahan perubahan kejuruteraan.
Strategi pengukuran CMM untuk terminal ±0.01mm
Ciri-ciri kritikal harus dibahagikan kepada:
Kedudukan lubang
Diameter lubang
Panjang keseluruhan
Lebar terminal
Ketinggian bengkok
Sudut bengkok
Kedudukan kenalan
Kerataan
Profil terbentuk
Program CMM harus menghasilkan semula struktur datum berfungsi yang ditakrifkan dalam lukisan kejuruteraan.
Sebagai contoh, mengukur ketinggian terminal terhadap pinggir luar yang tidak stabil boleh menghasilkan ukuran tepat secara teknikal yang tidak mewakili keadaan pemasangan sebenar.
Oleh itu kaedah pemeriksaan mesti sepadan dengan skema datum berfungsi produk.

Penyelenggaraan Die Progresif: Mengawal Kehausan Alat Selepas 1 Juta Pukulan
Konsistensi alatan tidak statik. Bahagian tepi yang canggih haus, permukaan membentuk pengilat, perubahan kelegaan, dan komponen pemandu secara beransur-ansur kehilangan keadaan asalnya.
Untuk-pengeluaran terminal tembaga volum tinggi, penyelenggaraan pencegahan hendaklah berdasarkan penunjuk proses yang boleh diukur dan bukannya selang kalendar sewenang-wenangnya.
Alat-pemantauan hayat di bawah kawalan proses IATF 16949
Jejaki sekurang-kurangnya:
Kiraan strok pengeluaran
Ketinggian burr
Diameter lubang kritikal
Kedudukan lubang kritikal
Sudut bengkok
Membentuk ketinggian
Daya setem
Kekerapan penggera sensor
Sejarah penggantian pukulan
Elaun mengisar
Pencetus penyelenggaraan yang berguna boleh diwujudkan apabila penunjuk proses menghampiri had kawalannya.
Contohnya:
kiraan lejang → pertumbuhan burr → hanyutan dimensi lubang → Pengurangan Cpk → penyelenggaraan punch
Ini lebih bermaklumat daripada menyatakan bahawa dadu mempunyai "juta-nyawa tembakan" teori.
Hayat alat bergantung pada bahan, ketebalan, geometri, pelinciran, kadar strok, pelepasan die, dan amalan penyelenggaraan.
Penyelenggaraan die harus mengekalkan sistem datum asal
Selepas mengisar atau menggantikan penebuk, komponen yang dipulihkan mesti mengekalkan hubungannya dengan:
Sistem perintis
Jawatan panduan
Sisipan mati
Pembawa jalur
Stesen pembentukan bersebelahan
Menggantikan satu komponen haus tanpa memeriksa stesen lengkap boleh memperkenalkan offset dimensi baharu.
Matriks Pemilihan Kejuruteraan: Pengeluaran Terminal Tembaga ±0.01mm
Matriks berikut meringkaskan hubungan antara keperluan produk dan keputusan alatan.
| Keperluan Produk | Kawalan Kejuruteraan yang disyorkan | Pengesahan |
| Dimensi lubang ±0.01mm | Penebuk karbida + pelepasan terkawal | CMM |
| Menindik kelantangan tinggi- | Komponen pemotongan karbida | Pengukuran Burr |
| geometri terminal kompleks | Pembentukan berbilang-peringkat | Profil/CMM |
| Sudut lentur yang sensitif | Pra-borang + penentukuran/sekatan | Tolok sudut/CMM |
| Kekonduksian elektrik yang tinggi | C1100 tembaga | Sijil bahan + ujian kekonduksian |
| Kekuatan struktur yang lebih tinggi | C2680 loyang | Sijil bahan + data mekanikal |
| Pengeluaran berkelajuan tinggi{0}}berterusan | Dalam-penderia mati | Pengesahan sensor |
| Bekalan Tahap 1 Automotif | Sistem proses IATF 16949 | Audit + PPAP |
| Kelulusan alatan baharu | Pengesahan dimensi penuh | PPAP Tahap 3 |
| Jangka masa pengeluaran yang lama | Penyelenggaraan alat pencegahan | Strok/alat{0}}rekod hayat |
Muat turun Spesifikasi Reka Bentuk Setem
Daripada DFM kepada PPAP Tahap 3: Pengeluaran-Sedia Mati Mesti Kawal
Projek pengecapan ketepatan harus bermula dengan lukisan bahagian dan keperluan fungsian dan bukannya dengan konfigurasi acuan standard.
Semasa semakan DFM, pasukan kejuruteraan harus memeriksa:
Gred bahan dan perangai
Ketebalan jalur
Arah bijirin
Jejari selekoh minimum
Lubang-ke-jarak tepi
Arah Burr
Urutan menindik
Reka bentuk pembawa
Padang jalur
Peruntukan stesen progresif
Membentuk beban
Pemindahan skrap
Lokasi sensor
Datum pemeriksaan
Keperluan rawatan permukaan
Untuk komponen elektrik EV dan ESS, prestasi elektrik juga perlu dipertimbangkan semasa reka bentuk mekanikal.
Dimensi terminal yang memenuhi ±0.01mm mungkin masih tidak sesuai jika ketebalan penyaduran, daya sentuhan, geometri mengawan atau keratan rentas-arus-adalah di luar spesifikasi.
Atas sebab ini, kawalan dimensi mekanikal dan pengesahan elektrik harus disemak bersama.
Dokumentasi PPAP Tahap 3 harus menghubungkan perkakas dengan kawalan pengeluaran
Penyerahan pengeluaran boleh termasuk:
Gambarajah Aliran Proses
PFMEA
Pelan Kawalan
MSA
Keputusan Dimensi
Pensijilan Bahan
Kajian Keupayaan
Rekod Perkakas
Parameter Proses
Kelulusan Penampilan
Keputusan Ujian Fungsian
Bahagian Sampel
Waran Penyerahan Bahagian
Tujuannya adalah untuk menunjukkan bahawa proses pembuatan-bukan sekadar kumpulan bahagian terpilih-boleh berulang kali memenuhi keperluan lukisan.
Setem Die Progresif Ketepatan untuk Terminal Tembaga EV dan ESS
Untuk-terminal elektrik semasa tinggi, pengecapan ketepatan ialah interaksi terkawal antara gelagat bahan, geometri cetakan, jujukan pembentukan, bahan perkakas, ketepatan mesin dan pemeriksaan.
Penyasaran OEM pengecapan kuprum berketepatan tinggi{0}tinggi ±0.01mm harus mewujudkan proses di sekitar empat kawalan kejuruteraan:
Reka Bentuk Alat Setem Terminal berdasarkan datum berfungsi dan timbunan toleransi terkawal-naik.
Pemilihan alatan karbida dan SKD11 dipadankan dengan keperluan beban pemotongan, haus, geometri dan penyelenggaraan.
Lenturan dan penentukuran berbilang{0}}peringkat untuk mengawal springback daripada bergantung pada-pembentukan peringkat tunggal.
Dalam-pemantauan penderia mati dan pemeriksaan CMM untuk mengesan hanyut proses sebelum kuantiti yang banyak menjadi tidak mematuhi.
Untuk program storan-automotif dan tenaga, kawalan ini kemudiannya boleh disepadukan dengan IATF 16949, PPAP Tahap 3, kajian keupayaan proses dan pengurusan hayat alatan-yang didokumenkan.
Hasilnya bukan sekadar terminal tembaga bercop yang lulus pemeriksaan. Ia adalah proses pengecapan dengan hubungan yang boleh diukur antara bahan → perkakas → membentuk → pemeriksaan → keupayaan proses → kebolehulangan pengeluaran.
Soalan Lazim: Setem Terminal Tembaga Ketepatan
Bagaimanakah acuan progresif boleh mengekalkan toleransi ±0.01mm semasa-pengeluaran terminal tembaga volum tinggi?
Gunakan sistem datum terkawal, alat karbida ketepatan, pelepasan acuan yang disahkan,-pembentuk berbilang peringkat,-penderia dalam, penyelenggaraan pencegahan dan pengesahan proses berasaskan CMM-. Ketebalan dan suhu bahan juga mesti kekal dalam spesifikasi yang diluluskan.
Apakah bahan perkakas yang digunakan untuk -kepersisan tinggipengecapan terminal tembaga?
Tungsten karbida biasanya digunakan untuk-komponen pemotongan haus tinggi dan operasi tindikan kritikal, manakala SKD11 digunakan untuk penebuk, acuan, pemegang dan komponen pembentuk yang memerlukan keliatan dan kebolehservisan yang lebih besar.
Bolehkah pembekal pengecap terminal tembaga menyediakan dokumentasi PPAP Tahap 3?
ya. Program sedia pengeluaran-boleh termasuk laporan dimensi, PFMEA, pelan kawalan, MSA, kajian keupayaan, sijil bahan, aliran proses, rekod perkakas, bahagian sampel dan dokumentasi Waran Penyerahan Bahagian.
hubungi kami


